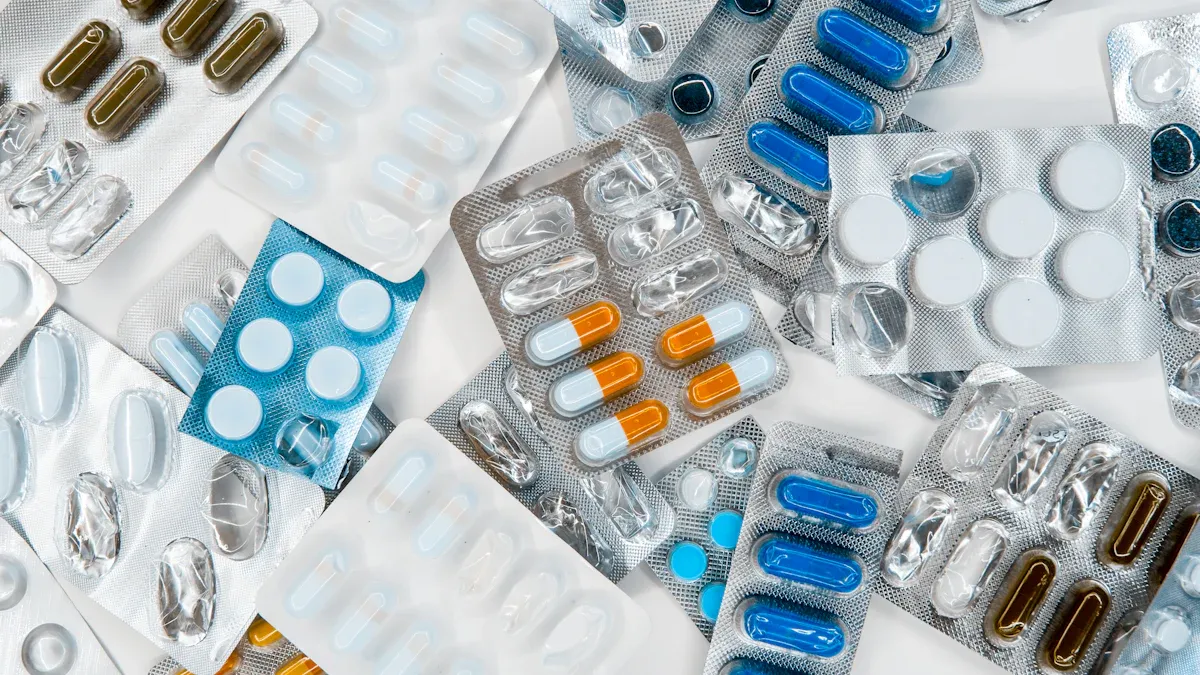
Une machine d"emballage sous blister est un équipement électrique spécial. Cela fait des poches sûres. Il remplit le produit à l"intérieur. Il ferme hermétiquement les couvercles. Les grands champs utilisent cet outil rapide. Ceux-ci incluent les médicaments, la nourriture et la santé. L’électronique et le matériel l’utilisent également. Il garde les marchandises en toute sécurité.
Les machines de conditionnement sous blister réalisent des pochettes sécurisées. Ils emballent les produits. Ils ferment hermétiquement les couvercles.
Les machines réchauffent d’abord le plastique. Ils façonnent des poches. Ils emballent des objets. Ils scellent les couvercles. Ils découpent des cartes.
Les systèmes utilisent la chaleur de thermoformage. Cela fonctionne pour le plastique transparent. Ils utilisent une pression de formage à froid. Cela façonne la feuille.
Des caméras intelligentes vérifient chaque paquet. Ils jettent les objets vides. Ils jettent les objets cassés.
Les usines choisissent des machines manuelles. Ils choisissent des machines semi-automatiques. Ils choisissent des machines automatiques. Cela dépend des objectifs. Cela dépend des budgets.
Les blisters protègent les pilules. Ils protègent la nourriture. Ils protègent les batteries. Ils protègent le matériel. Ils arrêtent l"humidité. Ils arrêtent l"air. Ils arrêtent la lumière. Ils arrêtent de trafiquer.
Comprendre l"équipement d"emballage sous blister
Définition et fonctions principales
Une machine d'emballage blister moderne comporte quatre étapes principales. Tout d'abord, il chauffe le plastique de base. Cela forme des poches solides. Ensuite, les mangeoires déposent les objets dans les poches. Ensuite, des matrices chaudes scellent une feuille de protection. Cela couvre les cavités ouvertes. Enfin, les couteaux coupent de longues bandes en paquets.
Aperçu clé des performances : les unités industrielles rapides produisent 600 packs par minute . Des capteurs intelligents vérifient la qualité en temps réel. Les systèmes connectés suivent le travail des machines.
Principaux composants de la machine
Les lignes industrielles utilisent des pièces métalliques spéciales. Ces pièces sont des moules personnalisés et des matrices de scellage . Des poinçons de précision sont également nécessaires. Les servomoteurs font fonctionner ces pièces en douceur. Les contrôleurs PLC aident à diriger le travail.
Nom de la station
Matériel clé
Rôle opérationnel
Station de formage
Plaques chauffantes, moules, injecteurs d"air
Adoucit le film plastique. Il façonne les cavités.
Poste d"alimentation
Bol vibrant, capteurs, trémie
Trie les matières premières. Ça remplit les poches.
Verrouille le film de couvercle. Il couvre les cavités.
Station de poinçonnage
Presse à découper, couteaux rotatifs, goulotte à déchets
Coupe les cartes blister. Cela fonctionne proprement.
Unité de chauffage
Les plaques chauffantes réchauffent le film plastique entrant. Des capteurs de chaleur intelligents maintiennent l’air chaud stable. Cela ramollit le plastique uniformément.
Station de formage
Le plastique chaud pénètre dans les cavités des moules personnalisés. L’air pousse le plastique dans des formes de poches. Les assiettes froides gèlent rapidement la forme dure.
Système d"alimentation
Les mangeoires vibrantes prélèvent les articles dans les trémies. Des goulottes métalliques glissent les marchandises dans les poches. Les capteurs optiques détectent rapidement les poches vides.
Station de scellage
Les matrices chaudes appliquent de la chaleur à la feuille. Les coussinets en caoutchouc donnent une pression équilibrée. Cette action permet de réaliser des joints étanches et sûrs.
Mécanisme de découpe
Les lames tranchantes pressent les bandes de plastique en mouvement. L’outil coupe bien les bords rugueux. Il dépose les cartes blister finies sur les ceintures.
Comment une fonctionne machine d'emballage sous blister
Une ligne de base transforme les rouleaux en paquets remplis. Il utilise des étapes automatiques.
Film chauffant
Les rouleaux alimentent la bande de plastique dans les machines. Des plaques chauffantes réchauffent le film plastique. Cette chaleur ramollit le film. Cela rend le film flexible. Des capteurs intelligents suivent les niveaux de chaleur. Cela arrête la combustion ou le mauvais réchauffement.
Formation de cavité
Les unités de formage façonnent le film en poches. Les poches contiennent des objets spécifiques. Les fabricants choisissent les méthodes de thermoformage ou à froid. Les besoins du produit déterminent ce choix.
Processus de thermoformage
Le thermoformage utilise la chaleur sur le plastique souple. Les tiges de bouchon poussent le plastique à l’intérieur des moules. L"air comprimé pousse le plastique sur les parois froides. Les parois froides refroidissent rapidement le plastique.
Processus de formage à froid
Formage à froid de feuilles sans chaleur. Les poinçons métalliques pressent la feuille dans les matrices. Ce marquage à froid protège les médicaments délicats. Il bloque bien la lumière et l"eau.
Note opérationnelle : La feuille froide bloque tout l'air et l'humidité. Le plastique permet aux acheteurs de voir facilement les articles.
Alimentation du produit
Des mangeoires spéciales chargent les articles dans les poches. Ils courent à des vitesses rapides. Les systèmes rapides alignent les articles en toute sécurité. Ils ne cassent pas les biens fragiles. Une machine d'emballage blister automatisée utilise des alimentateurs spéciaux. Ils conservent des vitesses et une précision élevées.
Type de mécanisme
Vitesse de fonctionnement/capacité
Taux de précision et de défauts
Description opérationnelle
Alimentateur de brosses
Jusqu"à 200-400 cycles/min
Taux de remplissage de 99,7 à 99,9 %
Les brosses balayent les pilules dans les poches par gravité.
Alimentateur à chenilles vibrant
Adapté à la géométrie de la capsule
Contrôle d"orientation amélioré
Les pistes vibrantes déplacent les gels mous en douceur.
Buses d"aspiration sous vide
Lignes à grande vitesse (>300 cycles/min)
Précision de remplissage >99,9 %
Les buses d"aspiration sous vide ramènent les pilules dans les poches.
Photoélectrique / Vision par caméra
Analyse Web en temps réel
Détection instantanée des défauts
Les systèmes de vision scannent les rangées à la recherche de pilules manquantes.
Les bonnes mangeoires déposent les comprimés dans les poches. Les caméras scannent immédiatement les rangées. Ils trouvent des espaces vides avant de sceller.
Scellage des emballages
Les stations de scellage scellent les articles dans des poches sécurisées. Les rouleaux poussent les couvercles supérieurs sur les bases en plastique. Les outils chauds et une forte pression allument une colle spéciale. Ils utilisent du papier d"aluminium ou du papier cartonné. Les tubes à air poussent durement les blocs de métal chaud. Cette action bloque complètement l’air humide et la poussière.
Les systèmes d’étanchéité utilisent deux méthodes principales :
Scellage du plateau : Les plaques chauffantes plates pressent tout en même temps. Cela fonctionne très bien pour les packs métalliques plats.
Scellage rotatif : les roues chaudes roulent rapidement sur les bandes en mouvement. Il s’adapte le mieux aux lignes d’emballage plastique rapides.
⚠️ Contrôle qualité : Une mauvaise chaleur ruine tout le joint. La faible chaleur fait s’effondrer les joints. Une chaleur élevée brûle du bon papier.
Inspection et codage
Les nouvelles lignes vérifient chaque carte à l"avance. Une vision nette de la caméra scanne chaque poche. Des capteurs de lumière vérifient la forme et la couleur des pilules. Les caméras détectent rapidement les pilules défectueuses ou les pièces manquantes. Les armes à air laissent tomber les mauvais packs.
Les imprimantes rapides ajoutent immédiatement les numéros de piste. Les pulvérisations d"encre impriment clairement les détails de fabrication.
Type de données
Fonction principale
Norme de l"industrie
Numéro de lot
Affiche des groupes précis exécutés en usine
Normes GS1
Date d"expiration
Affiche les dates d"utilisation sûre des produits
Directives de la FDA
Code DataMatrix 2D
Suit les articles le long des itinéraires d"expédition
Lois anti-contrefaçon
Découpe
La découpe termine tous les travaux de la machine. Des outils lourds coupent de longues feuilles en cartes. Les lames métalliques tranchantes coupent facilement le plastique. Les poinçons font des coins arrondis et des lignes de déchirure.
Les rouleaux tirent la toile de déchets en rouleaux de déchets. Les tubes à air aspirent rapidement les morceaux de métal supplémentaires. Les courroies déplacent les paquets propres vers les machines à boîtes. Les découpeurs rapides fabriquent des milliers de cartes sans arrêt.
Configurations de la machine d'emballage sous blister
Les usines sélectionnent les machines en fonction de l"espace. Ils vérifient également les objectifs de résultat.
Niveaux d"automatisation
Les magasins choisissent les niveaux en fonction des limites budgétaires. Ces choix correspondent aux besoins du produit.
Niveau machine/niveau d’automatisation
Capacité de sortie typique (ampoules/min)
Application typique
Niveau 1 : Manuel / Semi-Automatique
10-40
R&D, petits lots, essais cliniques, produits de niche
Niveau 2 : Automatique (Entrée / Milieu de gamme)
60-150
Échelle commerciale, fabricants de génériques en croissance
Niveau 3 : Automatique à grand volume
200 à 400+
Opérations génériques et multinationales à grande échelle et en grand volume
Équipement manuel
Les ouvriers chargent les objets à la main. Cet outil de base convient aux petits laboratoires. Cela fonctionne également pour les essais cliniques.
Équipement semi-automatique
Ces modèles combinent chargement manuel et scellage automatique. Les opérateurs chargent les matériaux. Les tubes à air fonctionnent même avec des joints.
Systèmes entièrement automatiques
Les systèmes complets fonctionnent seuls. Des capteurs intelligents suivent les flux de films. Ils guident la formation des poches. Ils chargent les pilules rapidement. Ils coupent les paquets finis.
Facteurs de forme des machines
Les choix de disposition permettent d"économiser de l"espace dans la salle blanche. Ils facilitent le travail.
Conceptions de table et de navette
Les unités de navette utilisent de petits châssis. Les tiroirs bougent d"avant en arrière. Les têtes chauffantes restent immobiles. Cette conception permet d"économiser de la surface au sol.
Conceptions de carrousel et en ligne
Les outils en ligne traitent les rouleaux de bande directement. Les unités du carrousel tournent autour des points centraux. Les deux se connectent facilement aux encartonneuses.
Scellage rotatif ou à plat
Les configurations de scellage définissent la vitesse de la ligne. Ils affectent la forme des poches. Ils correspondent aux types de feuilles.
Paramètre technique
Configuration de mouvement continu (rotatif)
Configuration de mouvement intermittent (plaque plate)
Mécanisme opérationnel
Le matériau avance à travers des tambours/rouleaux en rotation continue pour le formage, le scellement et la découpe.
Le Web avance pas à pas grâce à un mouvement d"indexation linéaire.
Vitesse et rendement de production
Conçu pour une production multi-postes continue à grande vitesse et un volume de production élevé.
Optimisé pour les lignes à vitesse moyenne, offrant un rendement théorique inférieur mais une stabilité opérationnelle élevée.
Étanchéité et pression
Étanchéité continue des contacts ; exige une surveillance continue et étroite de la pression, de la température et de la tension du film à des vitesses élevées.
Le scellement du plateau applique une pression de scellage directe, uniforme et plus élevée, offrant ainsi une intégrité d’étanchéité supérieure.
Formage et manutention des matériaux
Convient au thermoformage de matériaux comme le PVC/PVDC standard ; sensible aux conceptions de cavités complexes à grande vitesse.
Offre une définition et une stabilité supérieures de la cavité pour les formes complexes et les emballages Alu-Alu formés à froid.
Outillage et changement
L"alignement et la synchronisation des outils sont complexes, ce qui augmente la durée de changement pour les lignes multi-SKU.
La conception des outils est mécaniquement plus simple, permettant des changements de format plus rapides et plus faciles.
Profil d"entretien
Comprend des pièces rotatives continues, augmentant les exigences de surveillance de l"usure et d"alignement à long terme.
Mécaniquement simple, bien que les forces d"indexation intermittentes puissent produire des contraintes d"impact cycliques.
Mécanismes de scellage rotatifs
Les outils rotatifs utilisent des tambours chauds en rotation. Ils scellent du papier d"aluminium sur des bases en plastique.
Rapidité et efficacité : le scellage par rouleau permet d'obtenir rapidement 500 cartes . Il court sans s'arrêter.
Optimisation de l'empreinte : les tambours rotatifs traitent les feuilles verticalement. Cela réduit la longueur de la machine de 40 %.
Mécanismes de scellage à plat
Les outils à plat utilisent des plaques plates chaudes. Ils pressent des feuilles entières petit à petit.
Efficacité de l'outillage : les systèmes plats utilisent des pièces simples. Les opérateurs changent rapidement de configuration. Le choix d’une bonne machine d’emballage blister repose sur ces besoins.
Matériaux d"emballage courants
Les fabricants sélectionnent les articles emballés pour protéger les marchandises. Les films de base constituent des poches sécurisées. Les feuilles de couverture scellent hermétiquement le dessus.
Le PVC enduit arrête très bien l"air humide. Les blouses double face protègent les médicaments dans les régions chaudes.
Polyéthylène téréphtalate
Le polyéthylène téréphtalate (PET) est clair et résistant. Les magasins remplacent le PVC par des options en PET vert.
Aluminium formé à froid
Les bandes d"aluminium formées à froid utilisent des tôles. Cette feuille estampée bloque la lumière, l’eau et l’air.
Polypropylène
Le polypropylène (PP) bloque l"eau et les produits chimiques agressifs. Le PP nécessite un contrôle minutieux de la chaleur pendant le formage.
Matériaux de couvercle
Les feuilles supérieures scellent les poches pour garder les marchandises à l"intérieur.
Feuille d"aluminium
Les feuilles d’operculage pharmaceutiques utilisent de fines feuilles de métal. Les packs push-through offrent de nombreux choix d’épaisseurs de tôle . Les chaînes laitières utilisent des feuilles épaisses pour la haute pression. Les travaux personnalisés utilisent des feuilles d’aluminium très épaisses.
Offre une force d"adhésion élevée ; idéal pour les emballages pharmaceutiques exigeants.
Laques à base d"acrylique
Systèmes à base d"eau
Option écologique ; offre une bonne clarté visuelle.
Acétate d"éthylène-vinyle (EVA)
Thermofusible / Extrusion
Fonctionne bien avec les substrats en papier ou en carton ; scelle les contenants en papier.
Support en carton
Les dos en carton offrent un soutien solide aux magasins. Les utilisateurs poussent rapidement les articles dans les fentes à papier. Le carton permet de réaliser facilement des impressions aux couleurs vives.
Applications industrielles clés
Une machine d'emballage sous blister sert de nombreux domaines à l'échelle mondiale. Les équipes d'usine mettent au point cette machine de conditionnement sous blister . Il répond à des règles strictes et à des dimensions exactes.
Les domaines pharmaceutiques génèrent de fortes ventes de machines d’emballage sous blister . Des règles de sécurité strictes accélèrent rapidement les ventes mondiales.
Région / Pays
Les industries dominantes stimulent la demande
Amérique du Nord
Produits pharmaceutiques, soins de santé
États-Unis
Produits pharmaceutiques (plus grand utilisateur global)
Royaume-Uni
Produits pharmaceutiques, santé grand public, vente au détail
Allemagne
Produits pharmaceutiques, industrie chimique
France
Produits pharmaceutiques, cosmétiques
Produits pharmaceutiques et nutraceutiques
Les usines pharmaceutiques ont besoin d’une machine d’emballage sous blister automatique . Cette machine d'emballage sous blister permet de garder les articles délicats propres.
Comprimés et gélules
Les lignes pharmaceutiques conditionnent les pilules solides dans des cartes individuelles. Les outils plats poussent les pilules dans des poches sûres en douceur. Les utilisateurs suivent facilement les doses quotidiennes. La feuille bloque complètement l’air humide.
Note de conformité : Les cartes uniques stoppent les mauvaises doses dans les hôpitaux.
Ampoules et Seringues
Les médicaments liquides nécessitent des étapes de manipulation douces. Une machine de conditionnement sous blister spéciale forme des plateaux profonds. Les bras du robot placent les tubes de verre dans des poches souples. Ces plateaux évitent les casses pendant le transport.
Biens de consommation et alimentation
Les magasins utilisent des packs transparents pour afficher les articles.
Cigarettes électroniques et cartouches
Les marchés de la vape ont besoin de packs très sûrs. Une machine d'emballage sous blister scelle hermétiquement les batteries. Une feuille épaisse bloque les petits enfants. Des joints étanches empêchent les fuites de jus.
Aliments en portion individuelle
Les usines alimentaires utilisent une machine d'emballage sous blister spécialisée . Il mesure facilement les portions exactes de nourriture.
Aspect personnalisation
Caractéristique/Mécanisme
Avantage opérationnel
Dosage & Remplissage
Intégration de pompe en céramique
Permet un contrôle précis et quantitatif des portions de liquides et d’aliments, minimisant le gaspillage et maintenant des spécifications uniformes.
Mise en forme du produit
Des moules alimentaires sur mesure
S"adapte à des formes distinctes (par exemple, chocolats, bonbons, biscuits) pour une présentation esthétique et une valeur plus élevée du produit.
Flexibilité du système
Moules et unités de remplissage interchangeables
Permet à une seule machine de s’adapter à de multiples exigences d’emballage alimentaire avec une hygiène et une efficacité élevées.
Matériel et électronique
Les usines de quincaillerie utilisent une machine d'emballage sous blister robuste . Il verrouille les objets lourds pour les étagères des magasins.
Piles domestiques
Les fabricants de batteries utilisent des packs solides pour l’affichage :
Cavités sur mesure : Une machine d'emballage sous blister façonne des pochettes personnalisées . Il permet de voir les petites pièces en toute sécurité.
Trous de perforation : des lames tranchantes perforent des trous supérieurs pour les étagères de magasin.
Résistance aux altérations : les outils chauds scellent fermement le plastique sur les cartes.
Fixations industrielles
Les fabricants emballent les vis en acier dans du plastique épais. Des poches personnalisées profondes regroupent soigneusement les pièces. Les couvercles transparents indiquent les tailles précises des vis.
Les usines examinent les paramètres techniques avant d’acheter des machines. Les outils intelligents augmentent rapidement la vitesse de sortie. La vitesse de production élevée réduit facilement les temps de fabrication. Une production rapide augmente rapidement la capacité réelle de l’usine.
Vérifiez la vitesse en utilisant des formes de produits réelles.
Compatibilité des films
Exécutez des tests en utilisant des types de films exacts.
Juridiction réglementaire
Vérifiez les règles papier des marchés mondiaux.
Outillage et changement
Remplacez les pièces rapidement sans utiliser d"outils.
Le choix d'une optimale machine d'emballage sous blister nécessite une évaluation minutieuse du coût total de possession . Les équipes de production analysent les dépenses en matière de moules, les besoins de production continue et la flexibilité des outils. Une machine d'emballage sous blister moderne garantit une disponibilité opérationnelle maximale sur les lignes d'usine à haut volume.
Une machine d'emballage sous blister assure la sécurité des marchandises pendant le transport. Les équipes d'usine examinent trois éléments clés lors de l'achat d'outils :
Les ingénieurs d’usine devraient demander de l’aide à des experts en outils. Ils construisent bien des lignes personnalisées.
FAQ
Qu’est-ce qui différencie le thermoformage du formage à froid ?
Le thermoformage réchauffe les feuilles de plastique. Il façonne des poches transparentes. Le formage à froid presse le papier d"aluminium. Il façonne des poches sombres sans chaleur. Le thermoformage montre clairement les articles. Le formage à froid bloque l’air léger et humide.
Qui utilise le plus une machine d’emballage sous blister ?
Les magasins pharmaceutiques emballent les pilules dans des cartes. Les fabricants d’aliments emballent de petites portions de beurre. Les quincailleries emballent les piles et les vis en toute sécurité.
Une unité peut-elle exécuter différents éléments ?
Flexibilité des matériaux : les outils intelligents fonctionnent avec des feuilles de PVC, de PET et de métal.
Les nouvelles unités automatiques traitent de nombreuses feuilles de base. Les utilisateurs échangent des pièces chauffantes et des outils de formage.
Comment les scanners photo améliorent-ils la qualité des cartes ?
Des caméras rapides scannent les poches avant le début du scellage. Les capteurs détectent rapidement les espaces vides et les pilules cassées. Les armes automatiques éliminent rapidement les mauvais paquets.
Qu"est-ce qui détermine la vitesse d"une machine ?
| Facteur de vitesse clé | Influence sur le rendement de la machine | | : | : | | Conception d'étanchéité | Les tambours rotatifs fonctionnent plus vite que les assiettes plates. | | Profondeur de la cavité | Les poches profondes prennent plus de temps à se façonner. | | Style d'alimentation | Les chargeurs de caméras intelligentes chargent les articles le plus rapidement. |
Comment les travailleurs peuvent-ils échanger rapidement des pièces de machine ?
Les verrous rapides permettent aux travailleurs d'échanger rapidement leurs outils. Les mécaniciens changent rapidement les moules, les chenilles et les plaques. Les pièces remplaçables réduisent considérablement les temps d’arrêt de la machine.
Nouvelles connexes
le contenu est vide!
Support consultatif 24/7
Vous cherchez une solution qui vous fera économiser l'inquiétude, l'effort et l'argent? Vous voulez obtenir des catalogues de produits et des prix? Veuillez remplir le formulaire à droite ou envoyer un e-mail et notre équipe professionnelle vous contactera dans les 12 heures.