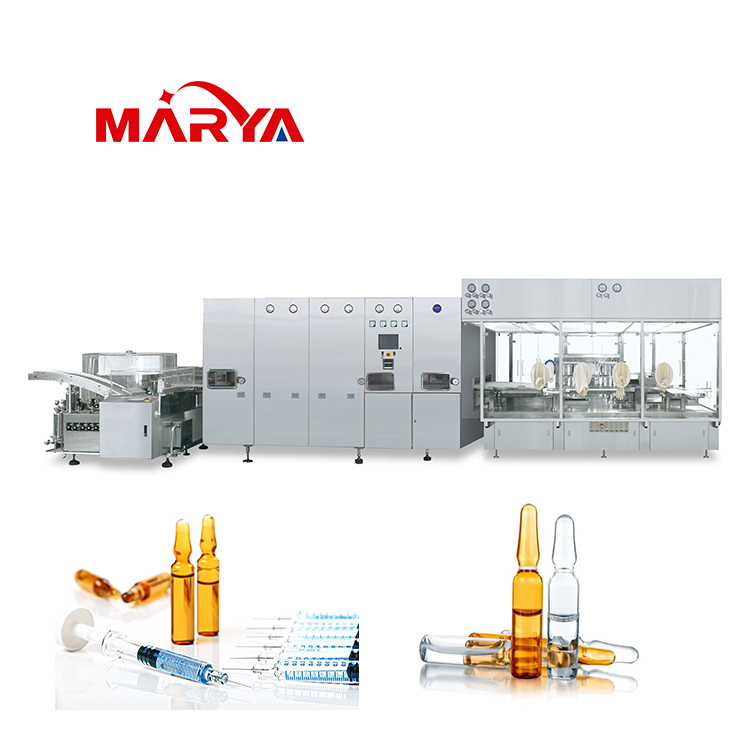
Une ligne de remplissage et de scellage d'ampoules est un système de production pharmaceutique intégré conçu pour laver, stériliser, remplir et sceller des ampoules dans des conditions de fabrication contrôlées.
Une ligne de production typique d’ampoules en verre combine :
Lavage des ampoules → Stérilisation et dépyrogénation → Remplissage aseptique → Rinçage à l'azote (si nécessaire) → Scellement à la flamme → Inspection
Pour la production pharmaceutique stérile, ces processus doivent fonctionner ensemble comme un système contrôlé. La configuration de l'équipement, la capacité de production, la méthode de remplissage, la technologie des barrières et les exigences de validation doivent donc être considérées ensemble plutôt que de sélectionner chaque machine indépendamment.
Shanghai Marya fournit des équipements de remplissage pharmaceutique et des solutions intégrées d'ingénierie pharmaceutique, notamment des lignes de remplissage et de scellage d'ampoules.
Ce guide explique le fonctionnement d'une ligne de remplissage et de scellage d'ampoules, les principaux équipements impliqués, les paramètres critiques du processus, les problèmes courants et les éléments à prendre en compte lors de la sélection d'une ligne de production.
Qu'est-ce qu'une ligne de scellage de remplissage d'ampoules ?

Une ligne de remplissage et de scellage d'ampoules est utilisée pour traiter des ampoules en verre contenant des produits pharmaceutiques liquides stériles.
Selon la configuration de production, la ligne complète peut comprendre :
Système de chargement des ampoules
Machine à laver à ultrasons
Tunnel de stérilisation et dépyrogénation
Machine de remplissage et de scellage d'ampoules
Système de rinçage à l'azote
Matériel de contrôle
Équipements d'étiquetage et de conditionnement en aval
L’objectif n’est pas simplement de verser du liquide dans une ampoule.
Le processus complet doit contrôler :
Propreté des conteneurs + Stérilité + Précision du remplissage + Qualité du scellage + Risque de contamination
Pour les produits stériles fabriqués de manière aseptique, les conteneurs et produits stériles exposés doivent être protégés par des conditions de traitement correctement contrôlées. Le guide de la FDA pour les produits pharmaceutiques stériles produits par traitement aseptique fournit des conseils couvrant des domaines tels que la conception de salles blanches, la conception de processus, la surveillance environnementale, la stérilisation et le traitement aseptique.
Aperçu du processus de la ligne de remplissage et de scellage des ampoules
Un processus typique de production d’ampoules en verre suit :
Ampoules vides
↓
Lavage par ultrasons
↓
Rinçage WFI
↓
Stérilisation et dépyrogénation
↓
Refroidissement
↓
Transfert aseptique
↓
Pré-rinçage à l'azote - si nécessaire
↓
Remplissage de liquide
↓
Post-rinçage à l'azote - si nécessaire
↓
Scellage à la flamme
↓
Inspection
↓
Ampoules finies
La configuration exacte dépend du produit pharmaceutique, des spécifications de l'ampoule, de la capacité de production et des exigences de fabrication.
Comment fonctionne une ligne de scellage de remplissage d’ampoules ?
Étape 1 : Chargement de l’ampoule
Les ampoules de verre vides entrent dans la chaîne de production via un système de chargement et de transport.
Le système d'alimentation transfère les récipients en continu vers la machine à laver tout en maintenant une orientation stable et en minimisant l'impact verre sur verre.
Les facteurs importants comprennent :
Une manipulation correcte à ce stade permet de réduire les casses plus en aval.
Étape 2 : Lavage par ultrasons
Les ampoules doivent être soigneusement nettoyées avant d’être soumises aux opérations de remplissage stérile.
Une machine à laver les ampoules typique peut combiner :
Nettoyage par ultrasons + Rinçage interne + Rinçage externe + Soufflage d'air comprimé
L’objectif est d’éliminer les particules et résidus des surfaces internes et externes.
Selon la conception de la ligne, la séquence de lavage peut utiliser de l'eau purifiée et de l'eau pour injection (WFI).
Après lavage, les ampoules sont transférées automatiquement vers le tunnel de stérilisation.
Étape 3 : Stérilisation et dépyrogénation
Les ampoules en verre lavé passent dans un tunnel de stérilisation et de dépyrogénation à chaleur sèche.
Un tunnel typique contient :
Zone de préchauffage → Zone haute température → Zone de refroidissement
Les paramètres du processus doivent être établis et validés pour le conteneur et le processus de production spécifiques.
Les directives de la FDA indiquent que les récipients en verre utilisés dans le traitement aseptique peuvent être soumis à la chaleur sèche et que les processus de stérilisation nécessitent une validation et un contrôle appropriés.
Le tunnel doit également permettre un transfert contrôlé vers la zone de remplissage tout en minimisant le risque de contamination.
Étape 4 : Refroidissement et transfert aseptique
Après le traitement à la chaleur sèche, les ampoules doivent refroidir jusqu'à une température adaptée au remplissage.
Ils sont ensuite transférés vers la machine de remplissage et de scellage dans des conditions contrôlées.
À ce stade, le maintien de l’état de contrôle devient critique car les ampoules stérilisées seront bientôt exposées lors du remplissage.
La disposition des équipements doit donc minimiser :
Étape 5 : Pré-rinçage à l'azote
Pour les produits sensibles à l'oxygène, la ligne peut inclure un rinçage à l'azote avant le remplissage.
Le but est de réduire la quantité d'oxygène à l'intérieur de l'ampoule avant l'introduction du liquide pharmaceutique.
Le rinçage à l’azote n’est pas requis pour chaque formulation.
Sa nécessité dépend de :
Étape 6 : Remplissage de l'ampoule
La station de remplissage distribue avec précision le volume requis de liquide pharmaceutique dans chaque ampoule.
Une séquence simplifiée est la suivante :
Positionnement de l'ampoule → Entrée de la buse de remplissage → Dosage → Retrait de la buse
Selon l'équipement et le produit, les systèmes de remplissage peuvent utiliser différentes technologies de dosage.
Les paramètres critiques incluent :
Les équipements modernes peuvent également intégrer un contrôle sans ampoule et sans remplissage pour réduire la perte de produit lorsqu'un récipient est manquant.
Étape 7 : Post-rinçage à l'azote
Si nécessaire, de l'azote peut également être introduit après le remplissage et avant le scellement.
Cela peut aider à contrôler l’atmosphère de l’espace libre pour les produits qui nécessitent une protection contre l’oxygène.
Encore une fois, l’utilisation de l’azote doit être basée sur la formulation pharmaceutique spécifique et sur un processus validé, et non appliquée automatiquement à chaque produit.
Étape 8 : Scellement de l'ampoule
Après remplissage, l’ampoule est immédiatement acheminée vers la station de scellage.
Le col du verre est chauffé par une flamme contrôlée jusqu'à ce que le verre atteigne la condition requise pour le scellement.
Selon la machine et la conception des ampoules, la ligne peut utiliser :
Scellement des pointes
ou
Scellage par traction
Le processus de scellage doit produire une fermeture cohérente tout en évitant une exposition excessive à la chaleur, une déformation du verre ou une contamination du produit.
Étape 9 : Inspection et collecte
Après scellage, les ampoules finies sont évacuées pour inspection et traitement en aval.
L'inspection peut évaluer :
Niveau de remplissage
Particules visibles
Défauts du verre
Défauts d’étanchéité
Défauts cosmétiques
En fonction de la configuration de l'usine, les ampoules acceptables peuvent ensuite passer à l'étiquetage et à l'emballage secondaire.
Principales machines d'une ligne de remplissage d'ampoules
Une ligne complète intègre généralement plusieurs machines plutôt que de compter sur une seule remplisseuse autonome.
| Paramètre | de fonction principale |
| Système de chargement des ampoules | Nourrit les ampoules vides |
| Machine à laver à ultrasons | Nettoie les surfaces internes et externes |
| Tunnel de stérilisation et de dépyrogénation | Traite les ampoules en verre lavé |
| Machine de remplissage et de scellage | Doser le produit et sceller les ampoules |
| Système d'azote | Contrôle l’espace libre si nécessaire |
| Système d'inspection | Identifie les défauts spécifiés |
| Machine à étiqueter | Applique les étiquettes des produits |
| Équipement d'emballage | Gère les emballages secondaires |
Les machines doivent être correctement synchronisées pour créer un flux de production stable.
L'intégration des lignes devient particulièrement importante à des vitesses de production plus élevées, car une seule machine peut devenir un goulot d'étranglement pour l'ensemble du processus.
Comment la précision du remplissage des ampoules est-elle contrôlée ?
La précision du remplissage affecte directement la qualité du produit et l’utilisation des matériaux.
Plusieurs facteurs influencent les performances de remplissage.
Système de dosage
La technologie de remplissage doit correspondre aux caractéristiques du produit et au volume de remplissage requis.
Buse de remplissage
La position de la buse affecte la consistance des gouttes, des éclaboussures, de la mousse et du remplissage.
Caractéristiques du produit
La viscosité, la température, la tension superficielle et le comportement moussant peuvent affecter les performances de dosage.
Vitesse de la machine
Augmenter la vitesse de production sans ajuster correctement le processus de remplissage peut réduire la stabilité.
Étalonnage
Le système de remplissage doit être calibré et vérifié conformément aux procédures validées du fabricant pharmaceutique.
Lorsqu'ils comparent les machines de remplissage d'ampoules, les acheteurs doivent donc évaluer la précision de remplissage en fonction de leur produit et de leurs conditions de fonctionnement réelles , plutôt que de se fier uniquement à la vitesse maximale de la machine.
Scellement par pointe ou scellement par traction
Les ampoules en verre peuvent être scellées à l'aide de différentes techniques de scellage à la flamme.
Scellement des pointes
La partie supérieure du col de l'ampoule est chauffée et fermée pour former le joint.
Il peut convenir à des configurations d’ampoules et de production spécifiques.
Scellage par traction
Le col est chauffé tandis qu'une partie du verre ramolli est mécaniquement retirée, formant le récipient final scellé.
La bonne méthode dépend de facteurs tels que :
La qualité du scellage doit toujours être évaluée dans le cadre du processus de production validé.
Comment prévenir la contamination pendant le remplissage de l'ampoule
Le contrôle de la contamination est l’une des considérations les plus importantes dans la production d’ampoules stériles.
Les mesures clés peuvent inclure :
Environnement contrôlé
Le processus de remplissage doit s’effectuer dans le cadre d’une salle blanche et d’une stratégie de contrôle de la contamination correctement conçues.
Intervention minimisée de l'opérateur
L’automatisation peut réduire les interactions directes inutiles avec les conteneurs stériles exposés.
Technologie de barrière
Selon le projet, la technologie RABS ou isolateur peut être envisagée pour assurer une plus grande séparation entre le processus aseptique et les opérateurs.
Nettoyage et stérilisation validés
Les pièces en contact avec le produit et les surfaces de l'équipement concernées nécessitent des procédures de nettoyage définies et, le cas échéant, de stérilisation.
Surveillance environnementale
Les conditions environnementales doivent être surveillées conformément aux exigences de contrôle de la contamination et aux exigences BPF de l'installation.
L'Annexe 1 des BPF de l'UE — Fabrication de produits médicaux stériles de la Commission européenne fournit des lignes directrices actuelles pour la fabrication de produits médicaux stériles, y compris le contrôle de la contamination, la qualification des salles blanches, les technologies de barrière, le traitement aseptique, la surveillance environnementale et les contrôles associés.
Paramètres clés lors de la sélection d'une ligne de scellage de remplissage d'ampoules
Avant d’acheter du matériel, définissez clairement les exigences de production.
| de l'équipement | Ce qu'il faut confirmer |
| Taille des ampoules | Gamme de conteneurs requise |
| Volume de remplissage | Plage de dosage requise |
| Capacité | Ampoules/minute ou heure |
| Précision de remplissage | Exigence du produit |
| Produit | Caractéristiques et viscosité |
| Méthode de remplissage | Technologie de dosage adaptée |
| Rinçage à l'azote | Obligatoire / Non obligatoire |
| Méthode de scellement | Etanchéité par pointe / traction |
| Automation | Ligne autonome ou intégrée |
| Système de barrière | LAF / RABS / Isolateur |
| Passage | Formats d'ampoules requis |
| Inspection | Manuel / Automatisé |
| Validation | Exigences en matière de documentation |
| Processus en aval | Inspection / Étiquetage / Emballage |
Ne sélectionnez pas une ligne de remplissage d’ampoules uniquement en fonction du débit maximum.
L'équipement doit correspondre au produit pharmaceutique réel, au conteneur, au processus, à l'installation et à la stratégie de validation..
Validation de la ligne de remplissage d'ampoules et considérations BPF
Pour la production pharmaceutique , les performances des équipements doivent être soutenues par des activités de qualification et de validation appropriées.
Selon le projet, la documentation peut inclure :
Qualification de conception — QD
Confirme que la conception de l'équipement proposée est adaptée au processus pharmaceutique prévu et aux exigences des utilisateurs.
Qualification d'installation — QI
Confirme que l'équipement et les systèmes de support ont été installés conformément aux exigences approuvées.
Qualification opérationnelle — QO
Démontre que l’équipement fonctionne comme prévu dans des plages de fonctionnement définies.
Qualification de performance — QP
Démontre que l’équipement peut fonctionner de manière constante dans les conditions de production définies.
Des considérations supplémentaires peuvent inclure :
Shanghai Marya indique que la portée de son service comprend la prise en charge de la documentation FAT, de l'installation/débogage, de SAT et 4Q pour les projets pharmaceutiques.
La FDA souligne également que les processus de stérilisation et aseptiques nécessitent une validation et un contrôle appropriés plutôt que de se fier uniquement à la classification environnementale.
Problèmes courants de remplissage et de scellage des ampoules
Remplissage inexact
Les causes possibles incluent :
Paramètres de dosage incorrects
Usure du système de remplissage
Air dans le chemin du produit
Modifications de la viscosité du produit
Position incorrecte de la buse
Vérifiez : les paramètres de remplissage, les composants de dosage, les caractéristiques du produit et l'étalonnage.
Casse d'ampoule
Les causes possibles incluent :
Positionnement incorrect du conteneur
Mauvais alignement des transports
Impact mécanique
Pièces de rechange incorrectes
Dimensions des ampoules incohérentes
Vérifiez : l'alimentation, les guides, les roues étoilées, la synchronisation du transport et les spécifications des ampoules.
Mauvaise étanchéité
Les causes possibles incluent :
Mauvais réglage de la flamme
Rapport gaz-air incorrect
Variation du col de l'ampoule
Mauvaise rotation
Paramètres d'étanchéité incorrects
Vérifiez : la position du brûleur, l’état de la flamme, l’alignement de l’ampoule et les paramètres d’étanchéité.
Col de l'ampoule noirci
Cela peut indiquer des conditions de flamme ou d’étanchéité inappropriées.
Vérifiez : le réglage du brûleur, le rapport gaz-air, la propreté du col et les paramètres du processus.
Éclaboussures de produits
Les facteurs possibles incluent :
Vitesse de remplissage excessive
Position incorrecte de la buse
Moussant
Niveau de remplissage incorrect
Vérifiez : la vitesse de remplissage, la hauteur de la buse, le profil de dosage et les caractéristiques du produit.
Ampoules manquantes
Les lignes modernes peuvent intégrer un contrôle sans ampoule et sans remplissage afin que le système de dosage ne distribue pas de produit en l'absence d'un récipient.
Comment l'automatisation améliore une ligne de remplissage d'ampoules
Les lignes modernes de remplissage d’ampoules peuvent intégrer :
Contrôle PLC + IHM + Gestion des recettes + Détection automatique des défauts + Sans ampoule ni remplissage + Surveillance du processus
L'automatisation peut contribuer à améliorer la cohérence des processus et à réduire les interventions manuelles inutiles.
Pour les lignes intégrées, la communication entre la machine à laver, le tunnel de stérilisation, la machine de remplissage, l'équipement d'inspection et l'équipement d'emballage en aval permet également de maintenir un flux de production stable.
L'automatisation doit prendre en charge le processus validé plutôt que de simplement maximiser la vitesse de production.
Comment choisir la bonne ligne de remplissage d'ampoules
Commencez par définir le processus pharmaceutique, et non par choisir d'abord un modèle de machine.
Fournir au fournisseur d’équipement :
1. Spécifications des ampoules
Taille, dimensions, type de verre et dessins si disponibles.
2. Produit pharmaceutique
Caractéristiques du produit, viscosité, sensibilité et exigences particulières de manipulation.
3. Remplissez le volume
Dosage minimum et maximum requis.
4. Capacité de production
Ampoules requises par minute ou par heure.
5. Conditions de remplissage
Technologie de précision et de dosage.
6. Exigences en matière d'étanchéité
Scellement des pointes, scellement par traction ou autre processus spécifié.
7. Besoins en azote
Si une protection à l'azote avant ou après le remplissage est nécessaire.
8. Stratégie de salle blanche
Environnement de salle blanche requis et technologie de barrière.
9. Exigences de validation
Documentation requise, prise en charge FAT, SAT, DQ, IQ, OQ et PQ.
10. Intégration de la ligne
Que le projet nécessite seulement une remplisseuse ou un complet :
Lavage → Stérilisation → Remplissage → Scellage → Inspection → Ligne de conditionnement
Un URS clair au début du projet peut améliorer considérablement la sélection des équipements et la communication du projet.
Shanghai Marya Solutions de remplissage d'ampoules
Shanghai Marya fournit des machines pharmaceutiques, des systèmes de salle blanche et des solutions intégrées d'ingénierie pharmaceutique.
Pour les projets de production d’ampoules, la ligne peut être configurée autour de :
Lavage des ampoules
↓
Stérilisation et dépyrogénation
↓
Remplissage et scellage
↓
Inspection
↓
Emballage secondaire
La configuration appropriée dépend du produit pharmaceutique, du format de l'ampoule, de la capacité de production, de l'agencement des installations, des exigences d'automatisation et de la stratégie GMP.
Shanghai Marya fournit également des services de projet couvrant la fabrication d'équipements, le FAT, l'installation et la mise en service, le SAT, le support technique et la documentation de qualification.
Pour les fabricants pharmaceutiques qui planifient une nouvelle ligne de production d'ampoules ou modernisent une installation existante, la définition du processus complet avant la sélection de l'équipement peut aider à éviter les inadéquations de capacité entre les machines individuelles.
Foire aux questions
Qu'est-ce qu'une ligne de scellage de remplissage d'ampoules ?
Une ligne de remplissage et de scellage d'ampoules est un système de production pharmaceutique intégré utilisé pour laver, stériliser/dépyrogéner, remplir et sceller des ampoules dans des conditions de fabrication contrôlées.
Comment fonctionne une machine de remplissage d'ampoules ?
Les ampoules sont positionnées au poste de remplissage, la quantité requise de liquide pharmaceutique est distribuée via des buses de remplissage, et les récipients sont ensuite transférés au poste de scellage.
Le mécanisme de remplissage exact dépend de l'équipement et du produit.
Quelles machines sont nécessaires pour une ligne de remplissage d’ampoules ?
Une ligne typique comprend une machine à laver les ampoules, un tunnel de stérilisation et de dépyrogénation, une machine de remplissage et de scellage et un équipement d'inspection.
Des machines d’étiquetage et de conditionnement peuvent être ajoutées en aval.
Pourquoi les ampoules sont-elles lavées avant de les remplir ?
Le lavage élimine les particules et résidus de l’ampoule avant la stérilisation/dépyrogénation et le remplissage aseptique.
Comment les ampoules en verre sont-elles stérilisées avant le remplissage ?
Dans une ligne d'ampoules en verre intégrée typique, les ampoules lavées passent par un tunnel validé de stérilisation/dépyrogénation à chaleur sèche avant d'être transférées vers un remplissage aseptique.
Pourquoi l’azote est-il utilisé lors du remplissage des ampoules ?
L'azote peut être utilisé pour les produits pharmaceutiques sensibles à l'oxygène afin de contribuer à contrôler l'atmosphère à l'intérieur de l'ampoule.
Cela n’est pas obligatoire pour chaque formulation.
Qu’est-ce que le sans ampoule et sans remplissage ?
Il s'agit d'une fonction de contrôle qui empêche le système de remplissage de distribuer du produit lorsqu'une ampoule manque à la position de remplissage.
Quelles sont les causes d’une mauvaise étanchéité des ampoules ?
Les causes possibles incluent des réglages de flamme inappropriés, un rapport gaz-air, l'alignement de l'ampoule, les dimensions du col, une variation du verre ou des paramètres d'étanchéité incorrects.
Quelle est la différence entre le scellage par pointe et le scellage par traction ?
Les deux utilisent la chaleur pour fermer une ampoule en verre, mais le processus de formation du verre diffère.
La méthode appropriée dépend de la conception de l’ampoule, de la configuration de la machine et du processus de production validé.
Comment choisir une machine de remplissage et de scellage d'ampoules ?
Définissez la taille de l'ampoule, le volume de remplissage, les caractéristiques du produit, la capacité de production, la précision de remplissage, la méthode de scellage, les besoins en azote, le niveau d'automatisation, la technologie de barrière, les exigences de validation et le processus en aval avant de sélectionner l'équipement.
Une ligne de remplissage d’ampoules a-t-elle besoin de RABS ou d’un isolateur ?
La stratégie de barrière requise dépend du produit, de la conception du processus, de la stratégie de contrôle de la contamination, de l'installation et des exigences BPF applicables.
La décision doit être prise dans le cadre de la conception globale de la fabrication stérile.
Conclusion
Une ligne de remplissage et de scellage d'ampoules fonctionne comme un système de production pharmaceutique coordonné :
Lavage → Stérilisation et dépyrogénation → Remplissage aseptique → Scellage → Inspection
Chaque étape affecte la suivante.
La production fiable d'ampoules dépend donc non seulement de la vitesse de remplissage, mais également de la propreté du récipient, du contrôle de la stérilisation, de la précision du remplissage, de la qualité du scellage, du contrôle de la contamination, de l'intégration des équipements et de la validation..
Lors de la sélection d'une ligne de remplissage d'ampoules, les fabricants pharmaceutiques doivent définir le produit, les spécifications de l'ampoule, le débit requis, le processus de remplissage, la stratégie de salle blanche, la technologie de barrière, les exigences de validation et l'équipement en aval avant de déterminer la configuration finale.
Shanghai Marya fournit des équipements de remplissage d'ampoules et des solutions de production pharmaceutique intégrées couvrant la sélection des équipements, l'ingénierie, la fabrication, le FAT, l'installation, la mise en service, le SAT et le support des documents de qualification.